

Machsync 馬森

menu
Back to menu
Search

請在下方欄位輸入關鍵字或您欲尋找的內容進行搜尋

alt
Search result 搜尋結果
您搜尋的內容查無結果,請重新查詢
    alt alt alt alt
    alt alt alt alt
    alt

    品質檢驗越做越多,產品真的就越可靠嗎?

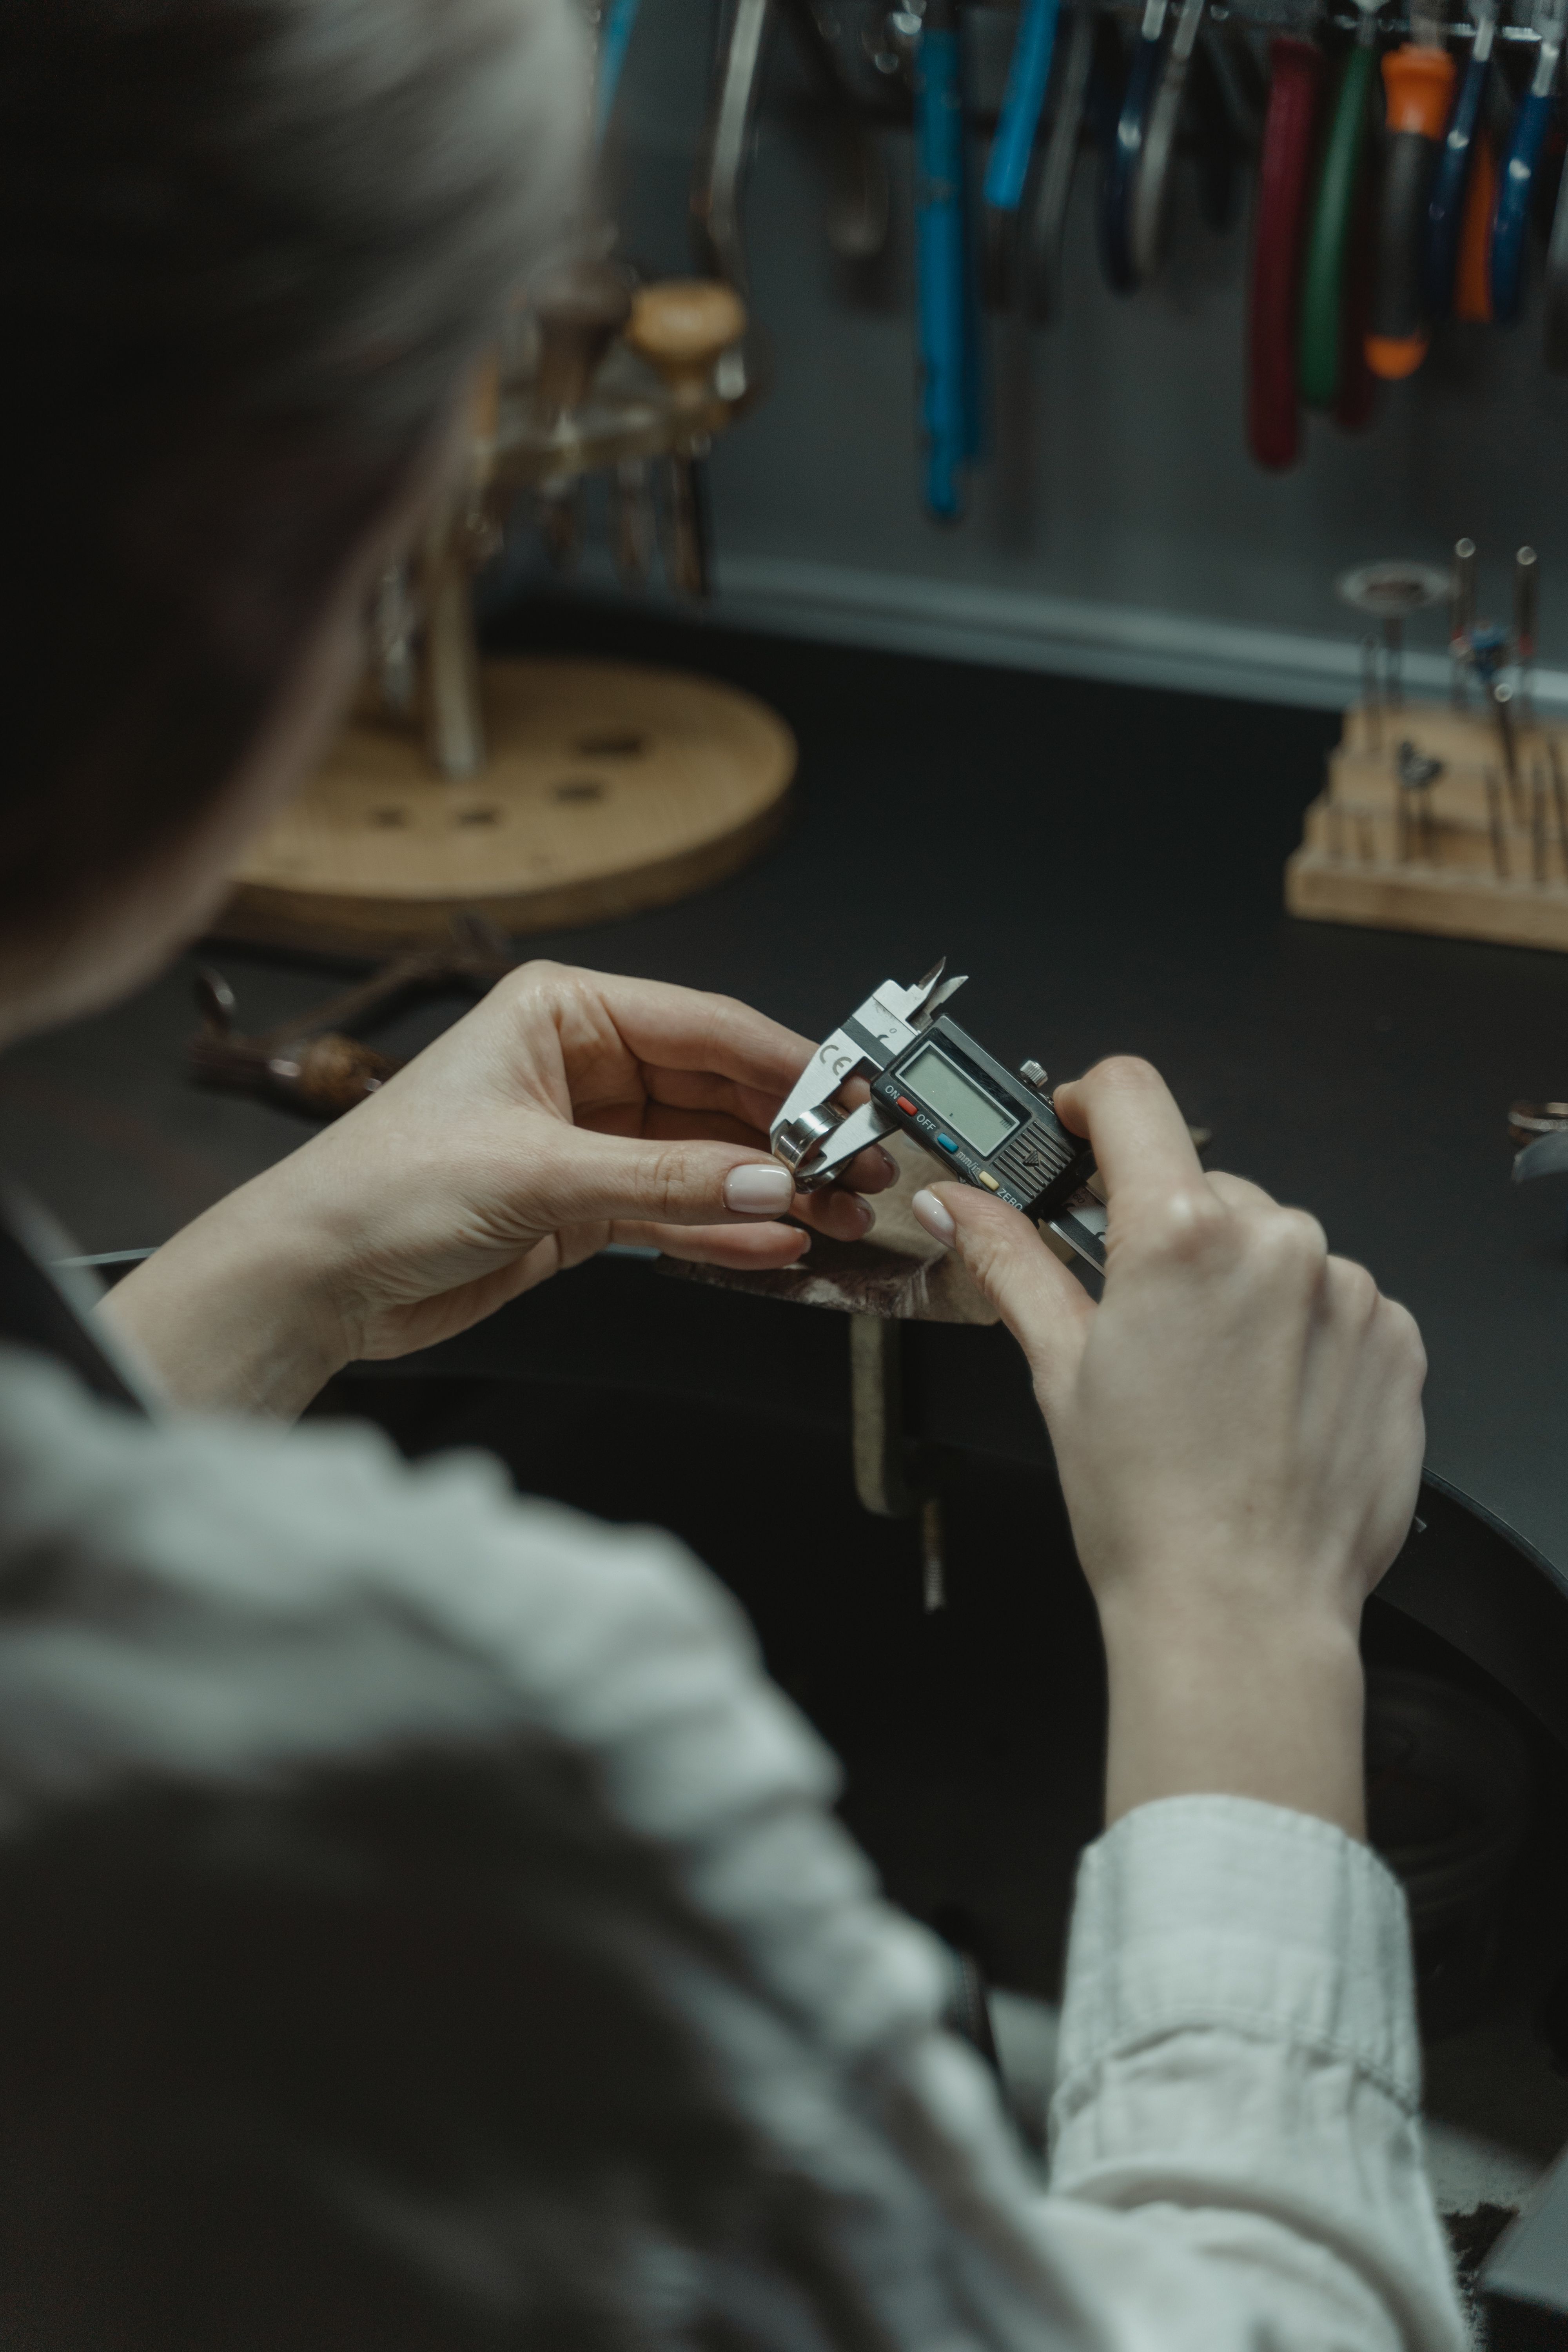
    品質檢驗做得越多,產品就一定越可靠嗎?從品質成本、重工與報廢談起,了解製造業如何從事後檢驗走向製程監測,讓品質管理從發現問題進一步走向預防問題。

    Scroll

    從「事後檢驗」重新思考品質成本與製程管理

    在製造現場,「品質」往往是最不能妥協的一件事。

    為了確保產品符合規格,企業投入人力進行尺寸量測、外觀檢查、功能測試,甚至增加抽檢比例與檢驗站點。看起來,檢驗做得越完整,產品品質似乎就越有保障。

    但如果換個角度思考:

    當一個產品需要經過越來越多道檢驗,才能確定它是好的,是否代表問題其實已經發生了?

    品質檢驗當然重要,但「檢驗」與「製造出高品質產品」其實是兩件不同的事。

    真正成熟的品質管理,不只是把不良品找出來,而是進一步思考:為什麼會產生不良?能不能在問題形成之前,就發現製程正在發生變化?
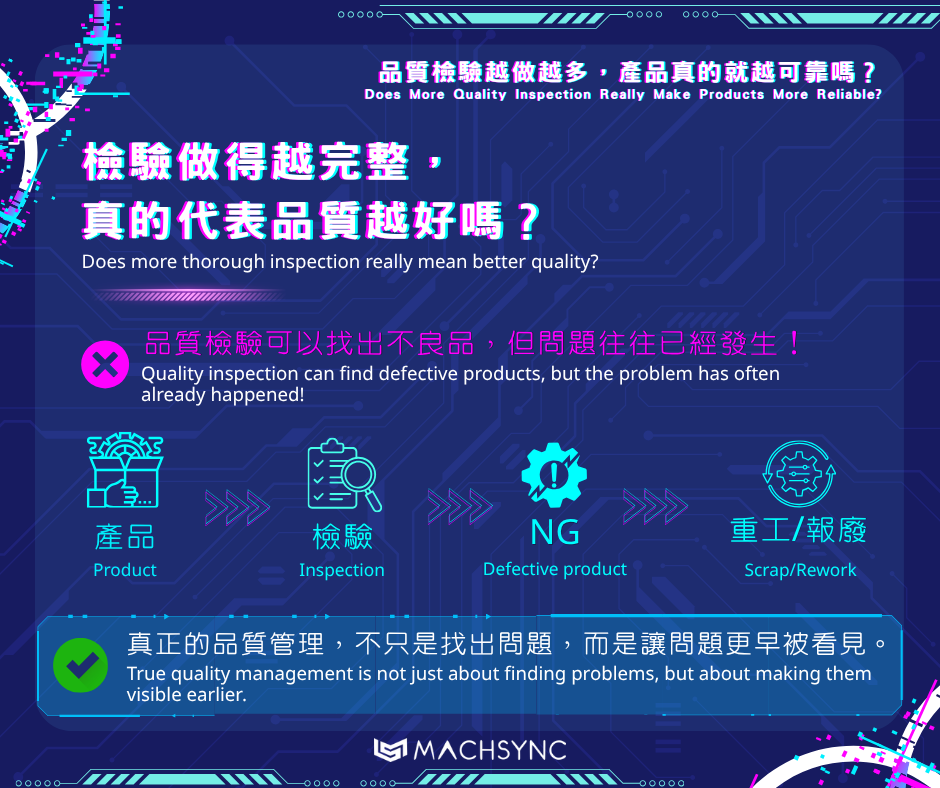
    檢驗可以發現問題,卻不一定能阻止問題發生

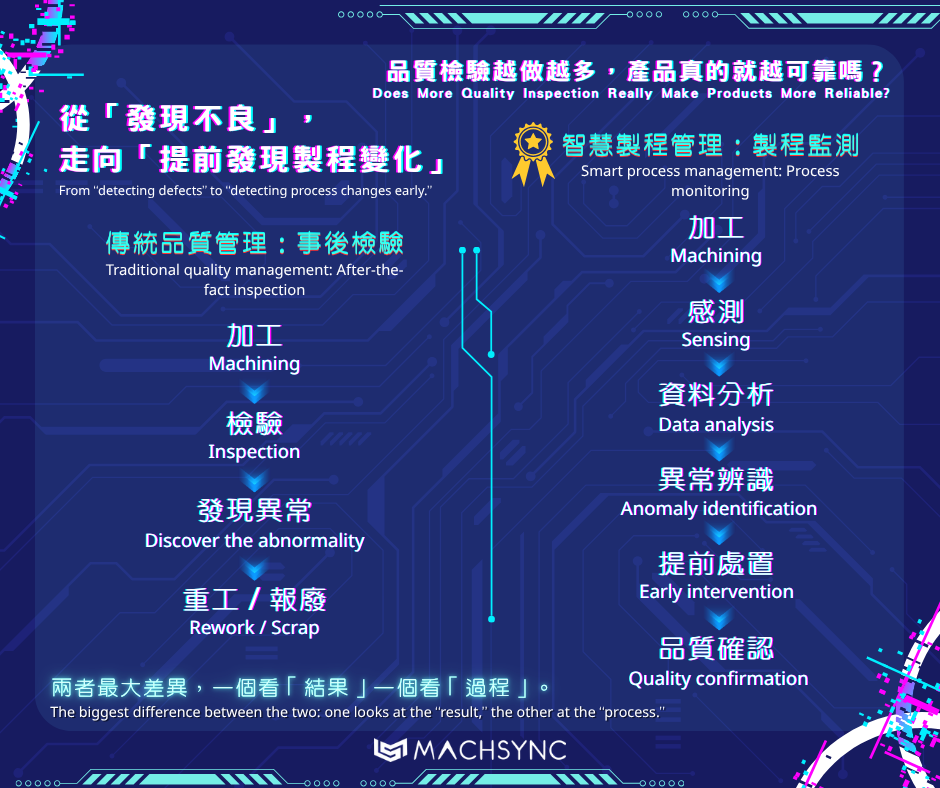
    傳統製造流程中,品質管理經常是這樣運作:

    加工 → 檢驗 → 判定合格/不合格 → 重工或報廢

    這套方式並沒有錯。

    透過檢驗,可以確認產品是否符合圖面、公差或客戶要求,也能避免不良品流入下一個製程甚至交到客戶手中。


    但它有一個先天限制:

    檢驗通常發生在問題已經形成之後。

    例如,同一批零件在加工完成後進行尺寸檢查,發現某一關鍵尺寸逐漸偏離規格。這時候,品質人員可以將不合格品挑出來,但問題可能已經不只是一件產品。

    從上一個檢驗點到現在,究竟有多少產品受到影響?

    是單一工件?一個批次?還是整段時間內的加工條件都已經發生變化?

    如果只能透過最終檢驗才能發現問題,現場往往已經付出了額外成本。

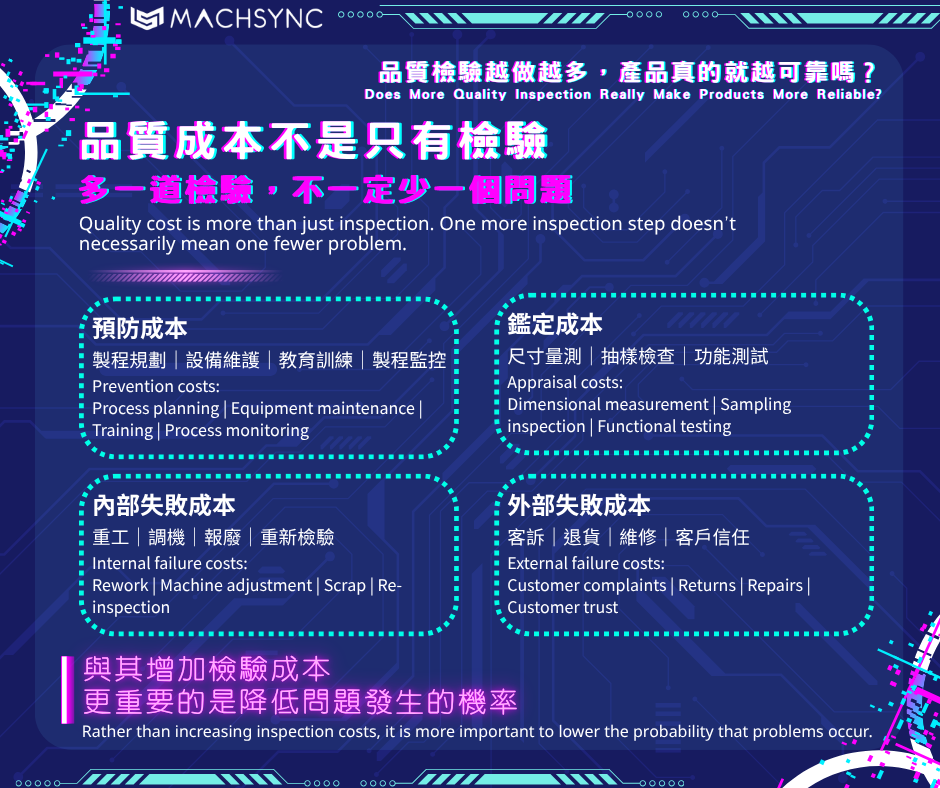
    品質成本,不只有「檢驗費」

    談到品質管理,很多人第一個想到的是檢驗人力、量測設備與檢測時間。

    但實際上,品質問題所產生的成本往往比檢驗本身更大。

    可以簡單分成幾個層面:

    1. 預防成本

    例如設備維護、製程規劃、教育訓練、標準程序建立,以及製程監控等。

    這些成本是在「問題發生之前」投入。

    2. 鑑定成本

    包括尺寸量測、產品檢驗、抽樣檢查與品質測試等。

    這些成本主要是確認「做出來的東西是否符合要求」。

    3. 內部失敗成本

    如果檢驗發現不良,可能需要重新加工、調整設備、重新檢測,甚至直接報廢。

    產品雖然還沒有交給客戶,但企業已經付出了成本。

    4. 外部失敗成本

    如果問題直到出貨後才被發現,可能進一步產生退貨、客訴、維修、補貨,甚至影響客戶對供應商的信任。

    因此,品質成本並不是「多做幾次檢驗」這麼簡單。


    真正值得關注的是:能不能把品質管理的重心,從「發現不良」逐步往「預防不良」移動?

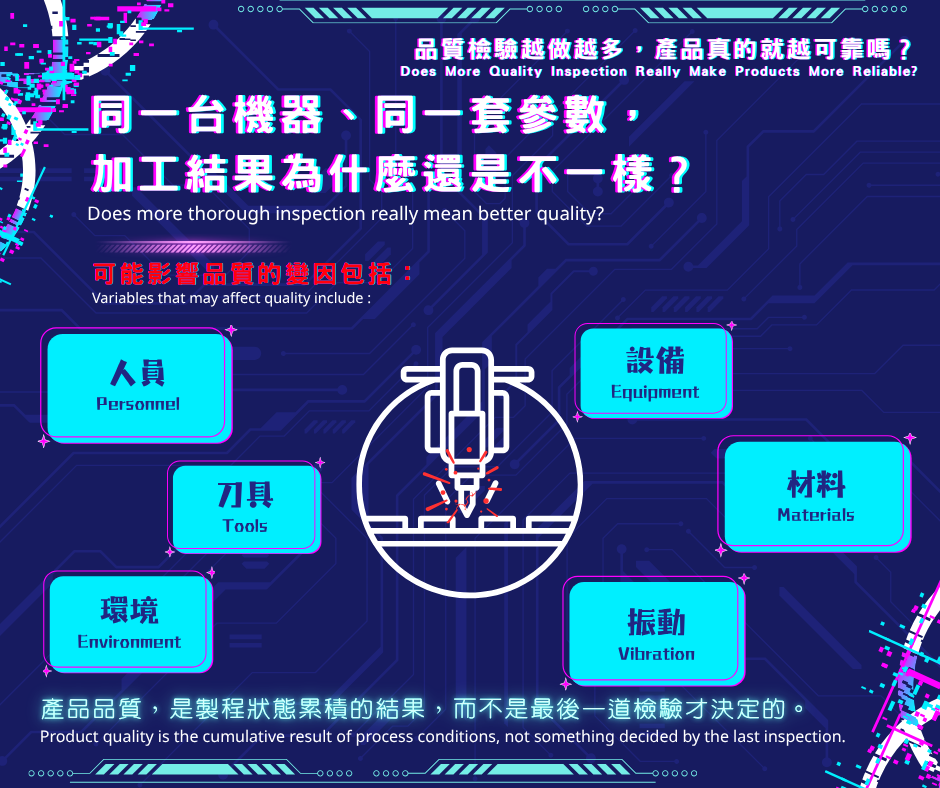
    為什麼同一台機器、同一套參數,結果還是可能不同?

    製造現場最棘手的問題之一,就是「條件看起來都一樣」。

    同一台 CNC 機台、相同的加工程式、相同的切削參數,甚至使用同一批材料,為什麼加工結果仍可能出現差異?

    原因往往來自許多不容易被直接看見的變化。

    例如:

     • 刀具磨耗程度不同

     • 材料批次存在差異

     • 機台熱狀態不同

     • 刀具或工件夾持狀態改變

     • 主軸與機台振動產生變化

     • 環境溫度發生變化

     • 操作者的調整方式不同

     • 長時間加工後設備狀態逐漸改變

    這些變因有些可以透過人工檢查發現,但也有不少變化,在產品尺寸真正超出規格之前,可能沒有明顯的外觀或立即性的異常。

    這也說明了一件事:產品品質是製程狀態累積的結果,而不是最後一道檢驗才決定的。

    從「檢驗結果」往前追,才看得到製程問題

    假設今天檢驗人員發現某項尺寸超出公差。

    傳統方式可能是:

    發現不良 → 隔離產品 → 重新量測 → 判斷原因 → 重工或報廢

    但如果製程本身能留下更多資訊,處理方式就可能不同。

    例如,在加工過程中同步觀察:

    加工時間、刀具狀態、振動、切削負荷、設備狀態等製程訊號。

    當某項訊號開始出現異常變化時,即使產品尚未完全超出規格,也有機會提早發現「製程正在偏離原本的狀態」。

    這時候品質管理的邏輯就從:「這個產品合不合格?」

    進一步變成:「這個製程現在是不是正在發生變化?」

    兩者看似相近,實際上卻是完全不同的管理思維。

    前者關注的是結果。

    後者關注的是過程。

    從「量更多」到「看得更早」

    這並不是說傳統檢驗不重要。

    尺寸量測、精度確認與最終檢驗仍然是製造業不可或缺的一環。

    真正需要改變的,是我們如何看待檢驗的角色。

    如果製程本身足夠穩定,最終檢驗可以成為品質確認的一道防線;但如果製程經常發生波動,再增加檢驗人力,很多時候只是讓企業更快、更完整地發現問題。

    因此,智慧製造正在發展的方向之一,就是將品質管理從單純的「結果確認」,逐步延伸到「製程狀態掌握」。

    透過感測器、設備資料與製程訊號的持續蒐集,可以建立更完整的加工過程紀錄。

    例如:加工狀態 → 感測 → 資料分析 → 異常辨識 → 提前處置 → 品質確認

    這樣的架構並不是要取代現場人員,而是讓人員不必完全依賴「產品做完後才知道結果」的方式來管理品質。

    品質管理的下一步,是讓製程「說話」

    過去,製造現場很多判斷依賴經驗。

    老師傅可能從聲音、振動、加工狀態甚至機台的細微變化,就能察覺「今天的加工好像不太一樣」。

    這些經驗非常珍貴,但如果只能存在於個人的感覺與判斷中,就很難標準化,也難以累積成企業自己的製程知識。

    而感測技術的價值,正是在於把這些原本不容易被量化的變化轉換成可以觀察、記錄與分析的資料。

    例如加工過程中的:

     • 切削力變化

     • 振動訊號

     • 加工狀態

     • 刀具使用狀態

     • 異常事件

     • 製程歷程

    當這些資訊逐漸累積後,企業就不只是知道「哪一件產品不良」,還有機會進一步了解:什麼樣的製程狀態,容易導致品質異常?

    這也是製造現場從「經驗管理」走向「資料輔助決策」的重要一步。

    不是少做檢驗,而是讓每一次檢驗更有價值

    因此,智慧品質管理真正追求的,並不是「以後都不用檢驗」。

    而是:讓檢驗從最後一道防線,逐漸成為製程管理的一部分。

    例如,透過製程資料與最終量測結果相互對照,可以逐步建立兩者之間的關聯。

    當某種振動特徵出現時,是否容易伴隨尺寸偏差?

    當刀具使用時間達到某個階段,產品品質是否開始出現變化?

    當加工負荷異常增加時,是否代表刀具、材料或設備狀態正在改變?

    這些問題不一定能一次得到答案。

    但當企業開始累積「製程資料+品質結果」,就有機會從過去單純的「判定合格或不合格」,進一步理解品質形成的過程。

    檢驗不再只是找出錯誤,而是成為改善製程的資料來源。

    正可靠的品質,來自穩定的製程

    品質檢驗越多,並不代表產品一定越可靠。

    因為檢驗解決的是「如何發現問題」,而穩定的製程管理解決的是「如何減少問題發生」。

    對製造業而言,真正需要追求的並不是建立一道又一道更密集的檢驗關卡,而是讓製程本身變得更透明、更容易被理解。

    當設備開始具備感知能力,製程狀態能被持續記錄,異常變化能夠被提早看見,品質管理就有機會從「事後處理」逐步走向「事前預防」。

    從檢驗結果回頭看製程,從製程變化提前看品質。這或許才是智慧製造時代,品質管理更值得思考的下一步。

    參考文獻資料

    主圖 Tima Miroshnichenko

    內⽂圖⽚ 部分視覺素材由生成式 AI 產製或輔助編修。

    本⽂由⾺森科技 Machsync 創作,請勿商⽤或以任何⽅式散播、贈送、販售。未經許可不得轉載、摘抄、複製及建⽴圖像等任何使⽤。

    如需轉載,請與⾺森科技 Machsync 聯絡。

    ﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌

    📬 馬森科技股份有限公司

    📍 台中市大雅區科雅路38號2樓(中部科學園區)

    📞 (04) 2473-6883

    ✉️ admin@machsync.ai